


Mūsdienu precizitātes apstrādes jomā lodīšu gala dzirnavas ir kļuvušas par galvenajiem instrumentiem sarežģītai virsmas apstrādei, pelējuma ražošanai un 3D kontūru griešanai ar to unikālo loka asmeņu dizainu ., neatkarīgi no tā, vai tas ir lāpstiņu lāpstiņu apstrāde aviācijas un kosmosa laukā vai precīzas sastāvdaļas formas veidošanā, bumbiņas gala gab. Scenāriji un procesa prasības, pareizi izvēloties rīka specifikācijas, joprojām ir izaicinājums, ar kuru saskaras daudzi inženieri un tehniķi .
Šī rokasgrāmata sistemātiski analizēs lodīšu gala dzirnavu struktūras īpašības, atlases loģiku un praktiskās prasmes, palīdzot precīzi saskaņot apstrādes vajadzības no instrumentu materiāla, pārklājuma tehnoloģijas utt. Risinājumi no tā .
Pamatzināšanas par bumbiņu gala dzirnavām
Kas ir bumbiņas deguna gala dzirnavas?
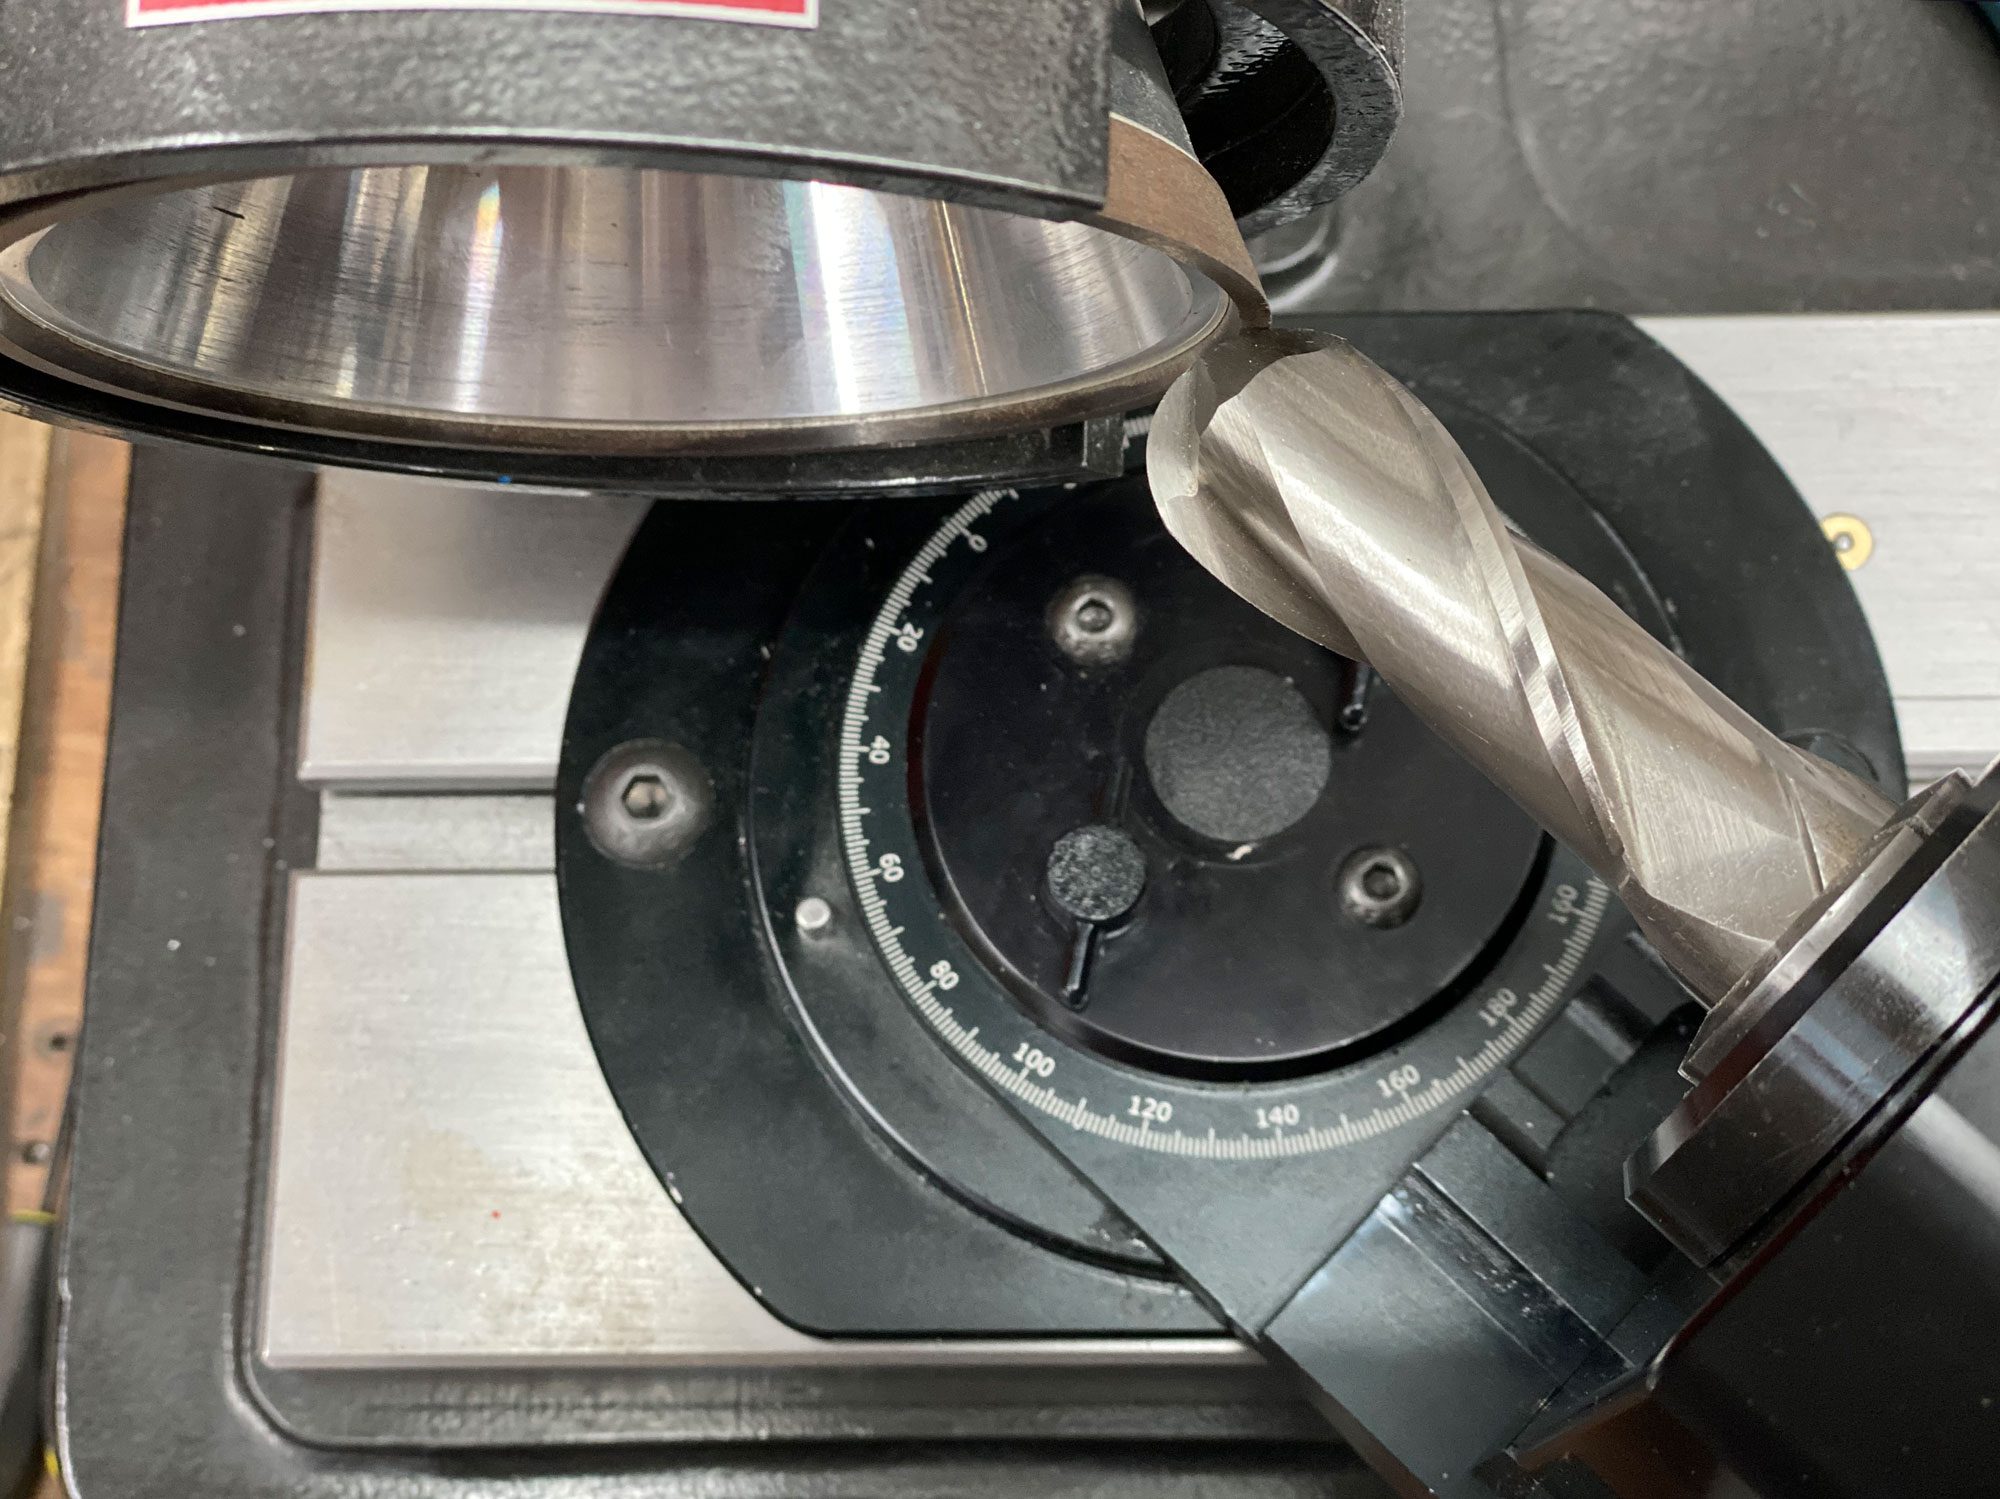
A ball end mill is a milling cutter with a hemispherical tip. Unlike flat-bottom milling cutters that cut right-angle edges or flat-bottom grooves, ball end mills are designed for 3D curved surfaces, complex contours, and streamlined transition surfaces, achieving smoother machining results.
Bumbas deguna gala dzirnavu galvenās iezīmes
Bumbas galvas forma: griešanas mala ir puslodes, piemērota 3D kontūru apstrādei, kas var samazināt atlikušo augstumu un uzlabot virsmas apdari .
Vairāku kodu dizains: parasti ir 2 malas, 3 malas, 4 malas un citas dažādas specifikācijas, kas ietekmē griešanas efektivitāti un mikroshēmas noņemšanas veiktspēju .
Saderīgs ar dažādiem instrumentu materiāliem un pārklājumiem: parastie pārklājumi ietver Tialn, altin un DLC, ko izmanto, lai uzlabotu siltuma izturību un samazinātu instrumentu mikroshēmu pielipšanu, it īpaši, apstrādājot nerūsējošā tērauda vai titāna sakausējumus .
Elastīgs pielietojums: to var izmantot gan neapstrādātai apstrādei (lielam padeves ātrumam, lielam griešanas dziļumam), gan smalkai apstrādei (lielam ātrumam, mazam griešanas dziļumam), un tas ir īpaši piemērots sarežģītai virsmai un dziļai dobuma apstrādei .
Galvenās bumbiņas gala griezēja strukturālās sastāvdaļas
Griezējs
Līdz galvair galvenā daļa, kas nosaka apstrādātās virsmas kvalitāti un spēju realizēt sarežģītas formas . tā filejas rādiuss (R vērtība) parasti ir vienāds ar instrumenta rādiusu, bet ir arī asimetriski dizaini .}}}}}}}}}}}}}}}}}}}}}}}}}}}}.
Asmeņu skaits
Bumbas gala griezēji parasti tiek veidoti ar 2, 4 vai pat 6 asmeņiem . Lāpstiņu skaits ietekmē mikroshēmas noņemšanu, griešanas ātrumu un virsmas kvalitāti . 2- Lāpstiņu lodīšu gala griezējiem ir spēcīgas mikroshēmas noņemšanas iespējas un tie ir piemēroti mīkstiem materiāliem, piemēram, alumīnijam; 4- asmeņu lodīšu gala griezēji ir piemēroti tērauda detaļu apdarei .
Helix leņķis
Parasti tas ir no 30 grādiem līdz 45 grādiem . Liels spirāles leņķis ir piemērotāks ātrgaitas apstrādei, bet stingrība samazinās, un tas ir piemērots mīkstiem materiāliem; Nelielam spirāles leņķim ir spēcīga stingrība un tas ir vairāk piemērots cietajiem materiāliem .
Kāts
Kāts ir savienots ar mašīnu vārpstu . augstākās klases lodīšu griezēji Izmantojiet integrētu karbīda kātu, lai nodrošinātu precizitāti un izturību lielos ātrumos .
Pārklājumi
Tialn, alcrn utt. . tiek izmantoti, lai uzlabotu nodiluma pretestību un augstas temperatūras pretestību . Pārklājuma izvēle jānosaka atbilstoši apstrādes materiālam .
Bumbas deguna gala dzirnavu pielietojuma vietas
Pelējuma ražošana

Rūpniecība, piemēram, iesmidzināšanas veidne, die liešanas veidne un apzīmogošanas veidne, lodīšu griezēji ir gandrīz standarta instrumenti 3D dobuma apdarei ., ja uz pelējuma virsmas ir daudz fileju un izliekumu, plakanie griezēji nav kompetenti .}
Aviogi
Līdz Gaisa kuģa konstrukcijas detaļu, turbīnu asmeņu vai motora nacelu apstrāde bieži ietver lielas izliekuma virsmas . Bumbu gala griezēji var sasniegt nepārtrauktu kontūru griešanu, lai uzlabotu daļas konsistenci un virsmas kvalitāti .}}}}}}}}}}}}}}}}
Medicīniskās ierīces
Kompleksa brīvas formas virsmas daļas, gūžas un ceļa implantāti, jāizmanto lodīšu griezēji, lai panāktu vienmērīgas pārejas .
Automobiļu rūpniecība
Motora un pārnesumkārbu veidņu apstrādē lodīšu griezējus plaši izmanto dobumu apstrādei, īpaši augstas izturības tēraudos, piemēram, H13 un Skd 61., piemērotu pārklājumu izmantošana var efektīvi paplašināt instrumenta kalpošanas laiku .}
Māksla un skulptūra
Koka griešana, akmens griešana un pat reljefa skulptūras rotaslietās bieži tiek apstrādātas ar mikro lodīšu griezējiem, lai sasniegtu dabiskus un gludus rezultātus .
Parastie bumbiņu gala griezēju veidi
Bumbas gala griezējus parasti izmanto CNC apstrādē, galvenokārt apstrādājot kompleksu kontūras, piemēram, trīsdimensiju virsmas, dobumus un veidnes . Bumbas gala dizains var sasniegt vairāku asu savienojumu griešanu, samazināt pakāpienu atlikumu un uzlabot virsmas apdari ..
Neatņemama bumbiņas gala frēzēšanas griezējs
Kutera galva un integrālās lodīšu gala frēzēšanas griezēja griezēja stienis ir izgatavoti no viena un tā paša materiāla, un parastais materiāls ir ātrgaitas tērauds (HSS) vai karbīds {. tā lodītes galva ir sadalīta pilnīgā puslodes griešanas malā, kas veidojas ar precizitātes slīpēšanu, un tai ir lielas stingrības un precizitātes {}}}}} tas ir plaši izmantots veidlapā. utt .
Metinātās bumbiņas gala frēzēšanas griezējs
The head (carbide) is connected to the steel shank by welding. The ball-end cutting edge can be formed by welding multiple blades or welding the whole. It is often used for medium and rough machining, preliminary forming of large workpiece surfaces, and tasks with relatively low precision requirements.
Indeksējams lodīšu griezējs

The indexable carbide blade is installed on the tool bar. The blade is usually polygonal and forms a spherical cutting profile through a specific arrangement. The blade can be rotated or replaced after passivation. Injection mold or engine housing. High efficiency and high cost performance, but the accuracy is slightly lower than that of the integral Izgrieziet .
Mikro bumbas gala dzirnavas
Ir cieti karbīda instrumenti ar diametru, kas parasti ir mazāks par 3 mm {., lodīšu gala ir īpaši precīza zeme, un kāts ir tievs, lai tas būtu piemērots sīku konstrukciju apstrādei . Dažiem dizainparaugiem ir kakla, lai uzlabotu stingrību. tie ir izstrādāti. Neaizvietojams, apstrādājot brīvas formas virsmas un smalkus rakstus .
Pārklāts bumbiņas gala griezējs
Pārklāti lodīšu gala griezēji ir pārklāti ar Tialn, DL, C un citiem pārklājumiem uz instrumenta virsmas, lai uzlabotu augstas temperatūras pretestību un smērvielu, kā arī pagarināt instrumenta kalpošanas laiku . Šāda veida instruments ir īpaši piemērots, lai apstrādātu grūti sagrieztus materiālus (titāna sakausējumi, kas ir augsta temperatūras sakarība) un uzlabot. Tips jāizvēlas atbilstoši materiāla raksturlielumiem .
Daudzdaļīgu bumbiņu griezējs

The multi-edge ball end cutter is designed with multiple cutting edges (2-edge, 4-edge) on the cutter body to improve processing efficiency and chip removal capacity. It is suitable for rough and fine processing of soft materials such as aluminum alloy, but too many edges may lead to insufficient chip space. The number of edges and groove Tips jāizvēlas pēc materiāla .
Kādi materiāli ir piemēroti lodīšu gala griezējiem?
Alumīnija sakausējums un varš
Alumīnija sakausējumi un varš ir samērā mīksti, nederīgi metāli, kas piemēroti apstrādei ar lodīšu gala griezējiem {. Bumbas gala griezēji var sasniegt gludas virsmas uz šiem materiāliem, it īpaši kompleksu izliektu virsmu vai smalku detaļu apstrādei ., jo šiem materiāliem ir zema griešanas izturība, kas ir ar loka apvalku, {3} var samazināt burrus, lai saglabātu augstas griešanas efektivitāti.
Pelējuma tērauds
Pelējuma tēraudam (P20, H13 utt. .) ir augsta cietība, bet to joprojām var apstrādāt ar lodīšu gala griezēju, kad tas nav rūdīts {. Bumbas gala griezēji ir piemēroti virsmas apdarei un detalizētai iegravēšanai pelējuma tēraudam, it īpaši, lai iegūtu injekcijas veidnes, vai arī liešanas veidnes ., kas ir nepieciešams, lai izvēlētos veidnes veidnes, ar valkātiem veidiem .}, kas ir jāizvēlas veidnes, ar nāvējošām veidnēm ar valkātām veidnēm. Parametri, lai izvairītos no pārmērīga apģērba .
Rūdīts tērauds
Rūdītam tēraudam ir nepieciešama ārkārtīgi augsta instrumenta izturība pret nodilumu, un lodīšu gala griezējam jābūt izgatavotam no super cieta materiāla, lai to efektīvi apstrādātu . To parasti izmanto apdares posmā, lai apstrādātu sarežģīto virsmu, kas saistīti ar augstas izturības darbu, ar nelielu griešanas dziļumu un zemu padeves ātrumu, bet ir jāuzmanās, lai izvairītos no cipināšanas ., bet rūpēm ir jāizmanto rūpes, lai izvairītos no cipināšanas ., bet rūpēm ir jāizmanto, lai izvairītos no cipināšanas ..
Vara un misiņš
Copper and brass have good ductility and low cutting resistance, which are very suitable for ball-end tool processing. Ball-end tools can avoid the problem of material adhesion that may be caused by sharp-angle tools, and are especially suitable for curved surface processing of precision parts. Using sharp cutting edges and appropriate cutting fluids can further improve surface quality.
Bumbu gala dzirnavu princips CNC apstrādē
CNC apstrādē lodīšu dzirnavas veic trīsdimensiju kontūru apstrādi darbos, pagriežot griešanas malas . Puslodes griezēja galvas dizains nodrošina precīzu kompleksu izliektu virsmu, pārejas filejas un dobumu . frēzēšanu apstrādes laikā, vārpstas nolaižot, lai pagrieztu lielāku ātrumu, un un to, un vārpstas nolaiž, lai iegūtu lielāku ātrumu, un, un to un pieļaujams rīks, lai iegūtu lielāku ātrumu, un, un tas ir paredzēts.CNC mašīna instruments Pārvietojas atbilstoši ieprogrammētajam ceļam zem vairāku asu saites kontroles, tā ka lodīšu galvas asmens veido nepārtrauktu punktu saskari ar sagatavi, un materiāls slāni noņem pa slāni caur tangenciālo griešanas kustību .} Ģeometriskie raksturlielumi, kas ir galīgi, lai iegūtu galu, un tā ir piemērota virsmai, un tās ir piemērotas virsmai, un tās ir piemērotas virsmai, lai iegūtu sānu apšuvumu.}}}}} It. Tas ir īpaši piemērots virsmai, kas ir piemērota, lai iegūtu sānu apšuvumu.}}}}} It. Tas ir īpaši piemērots virsmai, lai iegūtu sānu. Formas precizitāte, piemēram, veidnes un kosmiskās aviācijas detaļas . Griešanas parametri jāoptimizē atbilstoši materiāla cietībai un instrumenta diametram, lai izvairītos no instrumenta vibrācijas vai pārslodzes, un dzesēšanas šķidrums jāizmanto, lai nodrošinātu siltuma izkliedes un mikroshēmas noņemšanas efektivitāti .}
Kāda ir atšķirība starp lodīšu deguna gala dzirnavām un citām gala dzirnavām?
Bumbas deguna gala dzirnavās ir puslodes griešanas gals, padarot tos ideāli piemērots izliektu virsmām un kontūru lokiem, savukārt citām gala dzirnavām (plakanā vai stūra radius) ir plakanas vai nedaudz noapaļotas malas, kas ir labāk piemērotas taisniem griezumiem, kvadrātveida pleciem un plakanai dzirnaviņai .}
| Iezīmēt | Lodīšu deguna gala dzirnavas | Citas gala dzirnavas (plakanas, stūra radijs) |
|---|---|---|
| Gala forma | Puslodes | Plakans vai mazs stūra rādiuss |
| Vislabāk | 3D kontūras, izliektas virsmas, rievas | Plakanas virsmas, asas malas un sānu malšana |
| Griešanas spēks | Izplatīts, ideāli piemērots apdarei | Koncentrēts, piemērots aptuvenai/augstai MRR |
| Virsmas apdare | Gludas līknes (zemāki padeves ātrumi) | Augsta plakana precizitāte (augstāks padeves ātrums) |
| Pieteikumi | Veidnes, sarežģītas formas, gravēšana | Spraugas, atslēgas, sejas frēzēšana |
| Ierobežojumi | Nulles griešanas ātrums centrā (nodiluma risks) | Stresa koncentrācija asos stūros |
Kā izvēlēties piemērotu bumbiņu gala dzirnavu?
● Pirmais ir apstrādes materiāls . Dažādiem materiāliem nepieciešami dažādu instrumentu rīki . ātrgaitas tērauds vai īpaši pārklāti karbīda instrumenti ar asām griešanas malām ir piemēroti alumīnija sakausējuma apstrādei; Tērauda apstrādei ir nepieciešami karbīda instrumenti ar labu nodiluma izturību; un kompozītmateriāliem var būt nepieciešami ar dimantu pārklāti rīki .
● Ģeometrisko parametru izvēle ir vienlīdz svarīga . Rīka diametrs jāizvēlas atbilstoši apstrādes funkcijas lielumam, parasti 1.2-1.5, kas reizināts ar minimālo funkcijas izliekuma rādiusu; Helix leņķis ietekmē griešanas stabilitāti un mikroshēmas noņemšanas efektu, parasti vislabākais ir 30-45 grāds; Lāpstiņas garumam jābūt pēc iespējas īsam, lai uzlabotu stingrību, taču ir jānodrošina pietiekams apstrādes dziļums . dziļas dobuma apstrādei var izvēlēties garu kakla dizainu, bet griešanas parametri jāsamazina .}
● Parametra iestatīšanas griešana ir atslēga, lai palielinātu rīka veiktspēju . Saprātīga vārpstas ātruma, padeves ātruma, griešanas dziļuma un griešanas platuma kombinācija var sasniegt efektīvu un augstas kvalitātes apstrādi . Parasti runājot, aptuvenā var izmantot lielu griešanas dziļumu un nelielu pakāpienu; Apdare ir piemērota nelielam griešanas dziļumam un ātrai pārejai . konkrētiem parametriem, skatiet instrumenta ražotāju ieteiktās vērtības un pielāgojiet atbilstoši faktiskajam apstrādes efektam .
Padomi, kā uzlabot apstrādes rezultātus un instrumentu dzīvi
Izvēlieties pareizo instrumentu materiālu
Izvēlieties atbilstošo instrumenta materiālu atbilstoši apstrādes materiāla . īpašībām. Piemēram, cementēts karbīds ir piemērots lielākajai daļai metāla apstrādes, savukārt CBN vai Diamond instrumenti ir piemērotāki augstas cietības materiāliem . Pareizā pakāpe var ievērojami samazināt nodilumu un pagarināt instrumenta kalpošanas laiku ..
Optimizēt griešanas parametrus
Un saprātīgi pielāgot griešanas ātrumu, padeves ātrumu un griešanas dziļumu, lai izvairītos no instrumentu pārkaršanas, ko izraisa pārāk augsti parametri vai berze un nodilums, ko izraisa pārāk zemi parametri ., izmantojot labāko līdzsvara punktu, izmantojot eksperimentus vai programmatūras simulāciju, var uzlabot apstrādes efektivitāti un instrumentu izturību .}}
Izmantojiet dzesēšanas šķidruma un eļļošanas tehnoloģiju
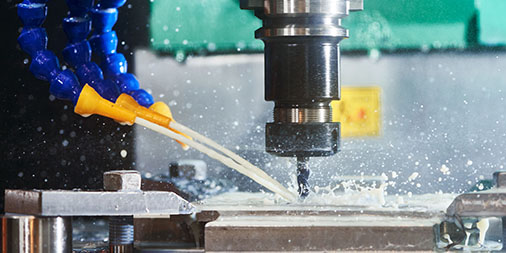
Lai pilnībā uzklātu dzesēšanas šķidrumu, lai samazinātu griešanas laukuma temperatūru, samazinātu termisko deformāciju un rīkotās adhēzijas . grūti veidojamiem materiāliem, augsta spiediena dzesēšanu vai minimālu eļļošanas tehnoloģiju var izmantot, lai efektīvi paplašinātu instrumenta kalpošanas laiku un uzlabotu virsmas kvalitāti .}}}}}}}}}}}}}}}}} . uzlabošanai.
Saglabājiet instrumentu asu un regulāri to uzturiet
Un savlaicīgi asināt vai nomainīt pasīvo instrumentu, lai izvairītos no palielināta griešanas spēka malas nodiluma dēļ . Regulāri pārbaudiet instrumenta iespīlēšanas sistēmu, lai pārliecinātos, ka tā ir stingri saspiesta, lai novērstu šķembu vai samazinātu apstrādes precizitāti, ko izraisa vibrācija .}
Izmantojiet saprātīgus apstrādes ceļus un stratēģijas
Lai optimizētu instrumenta ceļu, programmējot, samaziniet tukšus ceļojumus un asus pagriezienus un izmantojiet slāņotu griešanas vai spirāles padevi, lai izkliedētu slodzi . Saprātīgas stratēģijas var samazināt instrumenta momentānu slodzi un uzlabot apstrādes stabilitāti un dzīvi .}}
Samaziniet vibrāciju un palieliniet stingrību
Slāpēta vibrācija, samazinot pārkari, izmantojot vibrācijas slāpējošu instrumentu īpašnieku vai palielinot sagataves atbalstu ., jo augstāka ir apstrādes sistēmas stingrība, jo vienmērīgāk tiek pielietots instrumenta spēks, un jo vairāk tā var izvairīties no malas šķeldošanas un patoloģiska valkāšana .. var izvairīties no malas šķeldošanas un patoloģiska valkāšana .}} var izvairīties no malas un patoloģiska valkāšana .}}. var izvairīties
Atlasiet pārklājumu atbilstoši darba apstākļu rīkam
Pārklājums var samazināt berzes un siltuma vadīšanu, kas piemērota ātrgaitas vai sausai griešanai . Pārklājuma veida izvēle atbilstoši dažādiem apstrādes apstākļiem var ievērojami uzlabot instrumenta nodiluma pretestību un griešanas veiktspēju .
Apkopot
Precīzas apstrādes pamatdarbs, pareiza lodīšu gala dzirnavu izvēle un izmantošana ir būtiska, lai apstrādātu kvalitāti un efektivitāti ., nepārtraukti izstrādājot apstrādes tehnoloģiju, lodīšu gala dzirnavu projektēšana un ražošanas tehnoloģija ir arī nepārtraukti uzlabojusi. jaunas tehnoloģijas, piemēram, adaptīvās apstrādes pamatdaļiņas. un elastīga dažādu apstrādes metožu pielietošana palīdzēs inženierzinātnei un tehniskajam personālam tikt galā ar arvien sarežģītākām apstrādes problēmām un radīs lielāku vērtību .